
“冲孔机,压力机,冲床设备,冲压机价格”参数说明
| 是否有现货: | 是 | 认证: | ISO9002 |
| 适用范围: | 通用 | 产品材料: | 基体钢 |
| 产品加工方法: | 冲剪模具 | 工序组合程度: | 复合模 |
| 工艺性质: | 弯曲模 | 作用对象: | 金属 |
| 主要加工设备: | 机床 | 加工设备数量: | 10 |
| 加工能力: | 16万次 | 质量体系: | ISO9002 |
| 型号: | 冲压模具 | 规格: | 冲压模具 |
| 商标: | 航远 | 包装: | 电议 |
| 产量: | 100 |
“冲孔机,压力机,冲床设备,冲压机价格”详细介绍
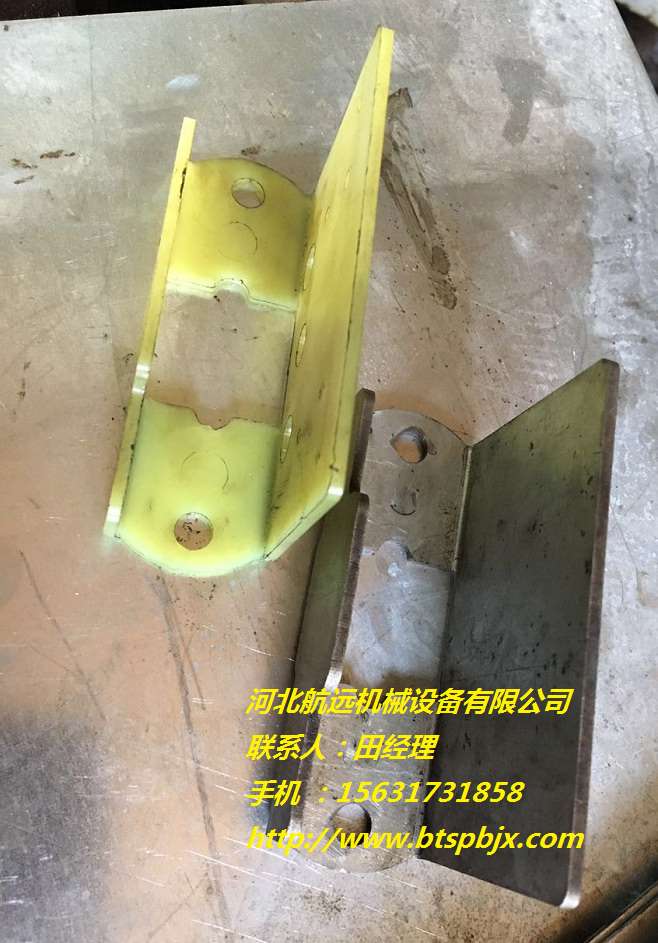
 冲孔机,压力机,冲床设备,冲压机价格,冲压模具设计是否合理是提高冲压模具耐用度的基础。因此,在设计冲压模具时应对产品成形中的不利条件采取有效措施,以提高冲压模具的耐用度,如设计小孔冲压模具的寿命往往表现在冲小孔的凸模上。对于这类冲压模具,在设计时应使细小的凸模尽量缩短其长度,以增加强度,同时,还应采用导向套的方法加强细小凸模进行保护。此外,在冲压模具设计上,应充分考虑到模架的形式、凸凹模的固定方法和导向形式、压力中心的确定及上、下模板的刚性等因素。特别对于冲裁模来说,选取间隙值对耐用度有很大的影响。在设计时,冲压模具的间隙要选择合理,其间隙值不能太小,否则会影响冲压模具的使用寿命和耐用度。实践证明,在不影响冲压件质量的情况下,适当放大间隙可大大提高冲压模具的耐用度,有时甚至提高几倍及几十倍。
模具制作需要注意的问题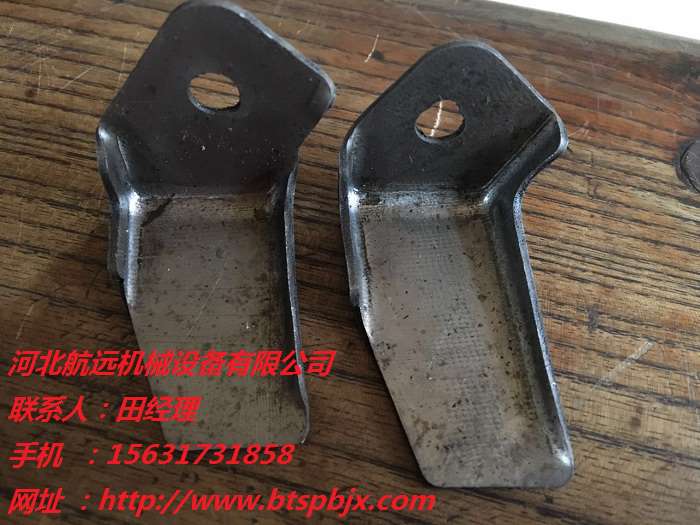
(1)低熔点合金的配制将合金中Sb9%,Pb28.5%,Bi48%,Sn14.5%按配比称好,按熔点高低依次先后放入柑祸中熔化,待金属熔化后,适当降低温度浇入锭模内。急冷成条状,以细化晶粒,并防止铅偏析.使用时再按重量加以熔化。
(2)浇注工艺过程
①按凸、凹模间隙要求,在凸模工作表面镀铜或均匀涂漆,使之厚度恰好为间隙值。
②将凸模待浇注部位和固定板型孔清洗干净后,将凸模轻轻敲人凹模型孔中(间隙较大时,可垫人垫片来控制间隙)并校正凸模与凹模,使凸模垂直于凹模基面。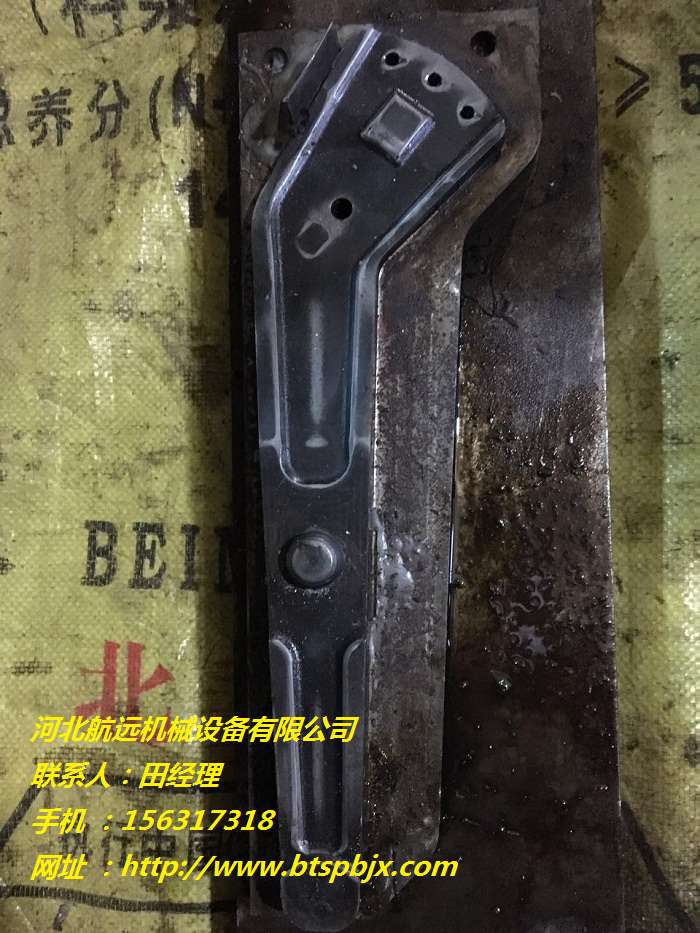
将已插入凸模的凹模倒置,把凸模固定端插入固定板型孔中心,同时在凸模和固定板之间垫上等高垫铁,使凸模端面与平台平面贴合。
安装定位后,熔化合金,即可浇注。冷却后用平面磨床磨平即可安装使用。
用低熔点合金浇注固定模具零件和浇注卸料板导向孔时,有关模具零件需要预热,由于预热会引起模具零件变形,这对于大型拼块结构的冲模装配,不易控制间隙均匀。