

 通过认证

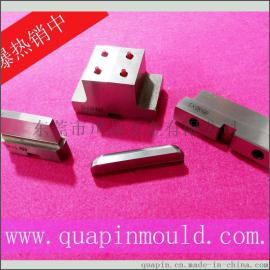
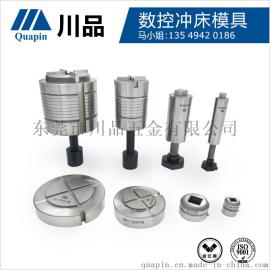
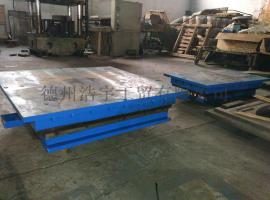
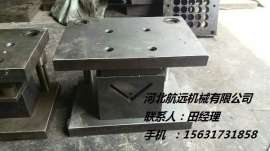
“新款上市风机盘管模具”参数说明
| 是否有现货: | 是 | 适用范围: | 五金 |
| 产品材料: | 高速钢 | 产品加工方法: | 冲剪模具 |
| 工序组合程度: | 复合模 | 工艺性质: | 冲裁模 |
| 作用对象: | 金属 | 主要加工设备: | 数控机床 |
| 加工设备数量: | 数控机床 | 加工能力: | 2000 |
| 质量体系: | ISO9001 | 型号: | 根据客户需要 |
| 规格: | 根据客户需要 | 商标: | 浩宇 |
| 包装: | 密封 | 打样周期: | 7天 |
| 零件加工: | 紧压块加工 | 表面处理: | 喷漆 |
| 模心加工: | CNC精加工 | 加工周期: | 20天 |
| 类型: | 冷仲裁模 | 产量: | 2000 |
“新款上市风机盘管模具”详细介绍
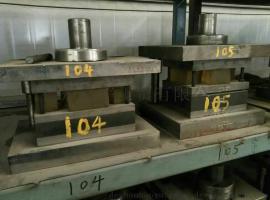
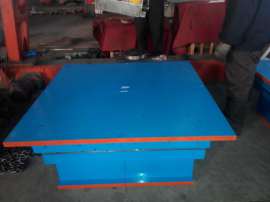
新款上市风机盘管模具
根据零件形状要求,将冲压工艺方案确定为:落料拉深首次整形二次整形翻边、冲孔、成形。根据体积不变原则,利用ug软件建模并求得产品的落料尺寸为165 mm.并确定拉深凸模直径为48 mm,凸模圆角为r8 mm,凹模圆角为r8 mm,模具间隙按1. 1 t.拉深高度确定为10 mm.然后利用dynaform软件分别对表中的数据进行多工序成形分析。利用ug软件分别建立端盖冲压成形的各个工序模具模型。然后将模型转成iges格式,并导入dynaform软件中进行前处理。有限元分析参数设置( 1)毛坯设置。材料: 08 al;材料类型: 36号;三参数barlat屈服模型;单元类型: belytschko_tsay壳单元。( 2)模具设置。接触类型:成形单向面对面接触;模具间隙: 1. 1 t;摩擦因数: 0. 125.利用落料拉深工序有限元分析生成的dynain文件,建立首次整形分析模型,并分别对中的8组数据进行模拟,通过对比fld图,选取首次整形模拟没有发生破裂的结果进行二次整形模拟,从而得到最合理的一组参数,零件最薄处尺寸为1. 84 mm,减薄量为26. 4%, fld产品形状比较简单,模具结构也比较简单,文中只给出工序图。模具机械()各零件均设计为回转体,可获得较高的尺寸及位置精度,使模具装配简便。
根据零件形状要求,将冲压工艺方案确定为:落料拉深首次整形二次整形翻边、冲孔、成形。根据体积不变原则,利用ug软件建模并求得产品的落料尺寸为165 mm.并确定拉深凸模直径为48 mm,凸模圆角为r8 mm,凹模圆角为r8 mm,模具间隙按1. 1 t.拉深高度确定为10 mm.然后利用dynaform软件分别对表中的数据进行多工序成形分析。利用ug软件分别建立端盖冲压成形的各个工序模具模型。然后将模型转成iges格式,并导入dynaform软件中进行前处理。有限元分析参数设置( 1)毛坯设置。材料: 08 al;材料类型: 36号;三参数barlat屈服模型;单元类型: belytschko_tsay壳单元。( 2)模具设置。接触类型:成形单向面对面接触;模具间隙: 1. 1 t;摩擦因数: 0. 125.利用落料拉深工序有限元分析生成的dynain文件,建立首次整形分析模型,并分别对中的8组数据进行模拟,通过对比fld图,选取首次整形模拟没有发生破裂的结果进行二次整形模拟,从而得到最合理的一组参数,零件最薄处尺寸为1. 84 mm,减薄量为26. 4%, fld产品形状比较简单,模具结构也比较简单,文中只给出工序图。模具机械()各零件均设计为回转体,可获得较高的尺寸及位置精度,使模具装配简便。