

 通过认证

“多轴数控高速电火花小孔机”参数说明
| 适用行业: | 通用 | 精密度: | 精密 |
| 类型: | 电火花 | 自动化程度: | 自动 |
| 刀具数量: | 1 | 加工方法: | 火花加工 |
“多轴数控高速电火花小孔机”详细介绍
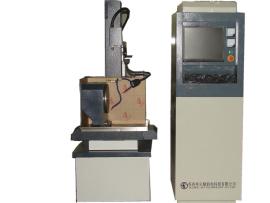
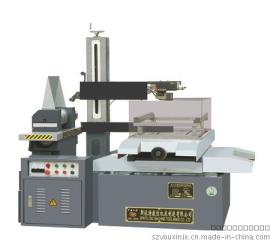
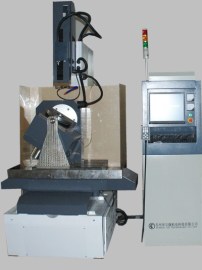
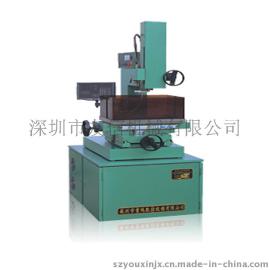
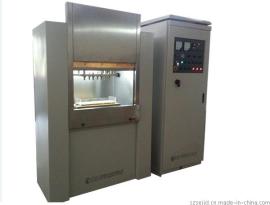
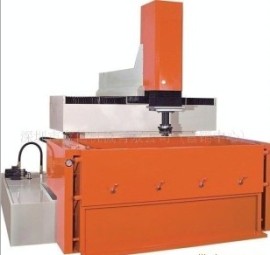
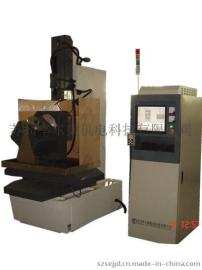
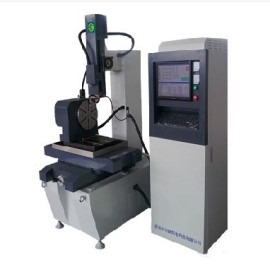
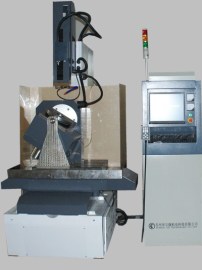
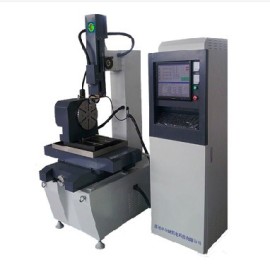
多轴数控高速电火花小孔机能自动完成工件不同位置的小孔自动加工,多轴数控高速电火花小孔机共有多个座标轴,X、Y、A、C、W轴采用交流伺服电机及驱动系统半闭环控制。X、Y、A、C轴的点位数控,Z、W轴的伺服及位置控制。(各轴可根据用户要求配置)工作台配置X、Y轴,完成工件各孔位置的换位。X、Y为直角直线运动轴,采用滚动导轨、滚珠丝杠,工作台采用花岗石台面镶不锈钢T型槽用以安装固定工件。主轴头配置了Z、W伺服及位置控制,其中Z为直线伺服运动轴,完成加工中电极的伺服进给。W轴为直线运动轴,完成导向器与工件之间高度位置的调整。A轴为旋转轴,分度范围±90°。C为旋转坐标轴,分度范围0-360°。配置的旋转头,完成加工中电极的旋转及旋转高压导液,旋转导电及电极的夹持。
数控高速电火花穿孔机X、Y、Z轴控制当量0.001mm.数控高速电火花穿孔机配置循环过滤的高低压工作液系统,工作液箱采用不锈钢制作。
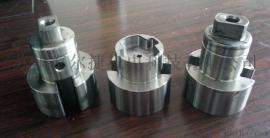
多轴数控高速电火花小孔机属电火花加工设备。采用铜管作为电极,有导向器导向,在电极与工件之间施加高效脉冲电源,加工时主轴带动电极在伺服系统控制下作伺服进给,在电极与工件之间产生脉冲高频放电,有控制地蚀除工件。加工中,高压水质工作液从电极的内孔中喷出,对加工区域实施强迫排屑冷却,保证加工的顺利进行。加工技术加工孔径范围一般在Φ0.3~Φ3mm,最大深径比可达200:1以上,加工速度一般可达5-60mm/min,能直接从工件的斜面、曲面穿入,不受材料的硬度及韧性限制,除了能加工一般的导电材料外,还能顺利加工不锈钢、淬火钢、硬质合金、高温耐热材料、钛合金等其它一些难加工材料。
多轴数控高速电火花小孔机采用586工控机,带17"液晶彩显;采用人机对话及中文操作界面。多轴坐标显示,加工状态显示;停电记忆,电极用完发讯;按工件要求自动分度,自动加工;每孔加工后,对电极端部损耗变尖的部分进行自动修整,保证每孔加工时电极的一致性,提高加工孔尺寸的一致性;各孔加工自动检测零位,加工深度数控,提高加工孔尺寸的一致性;配置外冲液,使出口加工顺利,提高孔加的表面质量、精度。可配置铣槽功能,根据用户要求配置。